

Zo bereik je perfecte nauwkeurigheid bij RVS lasersnijden zonder thermische vervormingen
RVS lasersnijden vraagt om meer dan alleen een krachtige laserbron. Wie maatonderdelen produceert in roestvaststaal, weet dat thermische vervorming een reëel risico is dat nauwkeurigheid en maatvastheid direct beïnvloedt. De vraag is niet of warmte een rol speelt, maar hoe u dat effect beheerst binnen de grenzen die uw toepassing vereist.
Volledig zonder warmte-inbreng snijden kan bij een thermisch proces als lasersnijden niet. Wat wel kan, is de vervorming zo klein houden dat die niet zichtbaar is en binnen de tolerantie van uw tekening blijft. Dat is haalbaar door een combinatie van procesparameters correct af te stemmen: de juiste snijsnelheid, procesgas, laservermogen en plaatopspanning werken samen om de warmte-inbreng te minimaliseren. Een CNC-gestuurde lasersnijmachine maakt het daarbij mogelijk om nauwe toleranties reproduceerbaar te realiseren op RVS-plaat, ook in serieproductie.
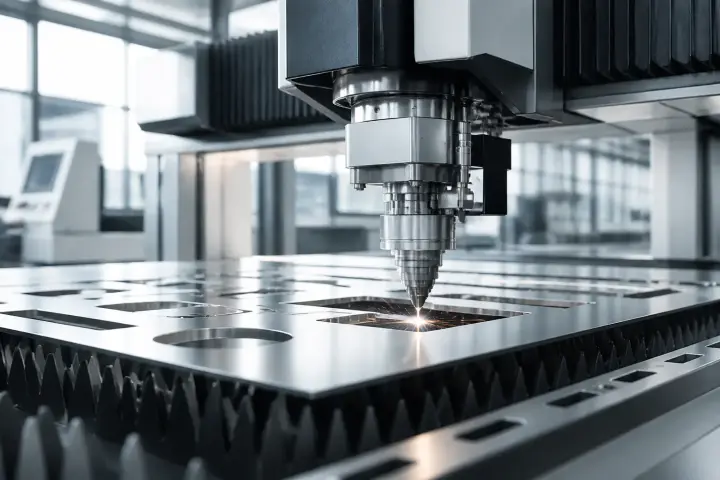
Wat thermische vervorming bij RVS lasersnijden veroorzaakt
Roestvaststaal heeft een relatief lage warmtegeleidbaarheid vergeleken met aluminium of koper. Dat betekent dat warmte die vrijkomt tijdens het snijproces zich langzamer verspreidt door het materiaal. Lokale temperatuurverschillen bouwen zich sneller op, en daarmee ook de interne spanningen die leiden tot vervorming. Bij dunne platen, zoals 1 of 1,5 mm RVS, kan dit zichtbare doorbuiging of trekvervorming opleveren aan de snijkant.
Daarnaast speelt de samenstelling van het materiaal een rol. Bij austenitisch RVS zoals AISI 304 (1.4301), de algemene standaard, en de koolstofarme variant AISI 316L (1.4404) is de weerstand tegen hoge temperaturen goed, maar de thermische uitzettingscoëfficiënt ligt hoger dan bij constructiestaal. Dit versterkt het risico op maatafwijkingen als de warmte-inbreng per strekkende millimeter snijlijn te hoog is.
De rol van het procesgas bij het beheersen van warmte-inbreng
De keuze van het procesgas is een van de meest directe stuurvariabelen bij het RVS lasersnijden. Stikstof is bij RVS veruit het meest gebruikte procesgas voor toepassingen waarbij randkwaliteit en maatvastheid centraal staan. Stikstof is inert: het verdrijft zuurstof uit de snijzone en voorkomt oxidatie aan de snijkant. Anders dan zuurstof levert stikstof geen extra verbrandingswarmte aan het snijproces, waardoor de warmte-inbreng in het aangrenzende basismateriaal lager blijft.
Bij hogere stikstofdrukken, doorgaans tussen 10 en 20 bar afhankelijk van de plaatdikte, wordt de smelt actief uit de kerf geblazen. Dit versnelt de verwijdering van materiaal en vermindert de tijd dat de laserstraal per positie energie afgeeft aan het materiaal. Voor dunne RVS-plaat van 1 tot 3 mm levert dit snijkanten op zonder oxidatieverkleuring en met een minimale warmte-beïnvloede zone. Reijnders Graveer en Lasertechniek B.V. werkt met geavanceerde CNC-lasersnijmachines, waarbij zowel stikstof als zuurstof als procesgas beschikbaar zijn en per opdracht wordt bepaald welke gasstrategie past bij het materiaal en de vereiste randkwaliteit.
Snijsnelheid en laservermogen: de balans bepaalt de kwaliteit
Laservermogen en snijsnelheid staan niet los van elkaar. Een te hoog laservermogen bij een te lage snijsnelheid levert een grotere warmte-inbreng per millimeter en verhoogt daarmee het risico op vervorming en een brede warmte-beïnvloede zone. Een te lage vermogeninstelling bij hoge snelheid resulteert in onvolledige doorsnijding of een ruw snijvlak.
De optimale instelling is processpecifiek en afhankelijk van de plaatdikte, het type RVS en het gewenste resultaat. Voor AISI 304 (1.4301) in 2 mm dikte liggen de snijparameters in een ander bereik dan voor AISI 316L (1.4404) in 6 mm. Ervaring met materiaaldatabanken en het uitvoeren van proefsneden op het werkelijke materiaal zijn daarbij onvervangbaar. Dit is precies waar meer dan 35 jaar praktijkervaring in precisiebewerking het verschil maakt: niet elke parameter staat in een handboek, een deel van de kennis zit in de ervaring van de operator.

Plaatopspanning en nestingsstrategie als onderschatte factor
Een stabiele plaatopspanning tijdens het snijproces voorkomt dat de plaat beweegt of trilt als gevolg van de thermische spanningen die zich opbouwen tijdens het snijden. Dit is vooral relevant bij grotere formaten of complexe nestings waarbij meerdere onderdelen dicht naast elkaar worden gesneden. Als de snijvolgorde niet zorgvuldig is bepaald, kunnen resterende materiaalbruggen onder spanning komen te staan, wat leidt tot kleine maar meetbare maatafwijkingen in de gesneden onderdelen.
Een doordachte nestingsstrategie houdt rekening met de volgorde van de snijbanen, de positie van binnengaten ten opzichte van buitencontouren en de spreiding van de thermische belasting over de plaat. Door eerst binnengaten te snijden en daarna de buitencontouren wordt de kans kleiner dat het onderdeel vervormt voordat het volledig uit de plaat is losgesneden. Voor series waarbij toleranties van plus of min 0,1 mm gelden, is dit geen optionele maatregel maar een procesmatige voorwaarde.
Materiaalkeuze en uitgangsmateriaal als basis voor maatvastheid
De kwaliteit van het uitgangsmateriaal is een factor die in de praktijk soms onderschat wordt. RVS-plaat die vlak wordt aangeleverd en weinig restspanning bevat, gedraagt zich beter tijdens het snijproces dan materiaal dat al voor de bewerking kleine afwijkingen in vlakheid vertoont. Walshuid, oppervlaktecoatings en materiaalcertificaten zijn relevante aandachtspunten bij het specificeren van het uitgangsmateriaal.
Reijnders levert RVS uit voorraad en verwerkt ook klanteigen materiaal. Bij klanteigen materiaal is het raadzaam om de vlakheidsspecificatie en het materiaalcertificaat mee te leveren, zodat eventuele afwijkingen in het basismateriaal vroegtijdig kunnen worden gesignaleerd. Dit voorkomt discussie over maatafwijkingen achteraf en versnelt de productie.
RVS lasersnijden nauwkeurig uitbesteden: wat u moet weten
Wie RVS lasersnijwerk uitbesteedt, werkt het effectiefst samen met een productiepartner die het volledige traject overziet: van materiaalinkoop en nestoptimalisatie tot de verwerking van tekeningen met opgegeven toleranties en de kwaliteitscontrole van het eindproduct. Een lasersnijpartij die alleen naar de snijparameters kijkt en niet naar het procesontwerp, levert gemiddelde resultaten in plaats van precisiewerk.
Bij industrieel maatwerk in lasersnijden gaat het om meer dan machines. De engineer die de tekening beoordeelt, de operator die de parameters instelt en de kwaliteitscontrole na het snijden bepalen samen of een onderdeel aan de tolerantie-eis voldoet. Reijnders werkt uitsluitend voor derden en heeft daarmee een procesomgeving die volledig is ingericht op uitbestedingsproductie: heldere communicatie over tekeningen, levertijden en kwaliteitseisen is daarin standaard, niet uitzonderlijk.
Voor engineers en inkopers die precisielasersnijwerk in metaal uitbesteden, is het zinvol om de tolerantie-eis per onderdeel expliciet te vermelden op de tekening. Een opgegeven tolerantie van plus of min 0,1 mm stuurt het productieproces anders aan dan alleen een algemene tolerantieklasse volgens ISO 2768. Hoe specifieker de aanvraag, hoe gerichter de offerte en de productieplanning. Via de contactpagina kunt u een aanvraag indienen met technische tekeningen en materiaalspecificaties.
