

Waarom hout lasersnijden beter is voor gedetailleerde patronen dan traditionele zaagmethoden
Wie gedetailleerde patronen in hout wil produceren, stuit met traditionele zaagmethoden al snel op de grenzen van het maakbare. Fijne contouren, smalle bruggetjes en herhalende ornamentale vormen vragen een nauwkeurigheid die handbediende of mechanische zagen structureel moeilijk kunnen garanderen, zeker niet bij seriematige productie. Hout lasersnijden biedt voor deze toepassingen een fundamenteel andere aanpak, waarbij de gereedschapsloze bewerking en de digitale aansturing samen de beperkingen van contactprocessen omzeilen.
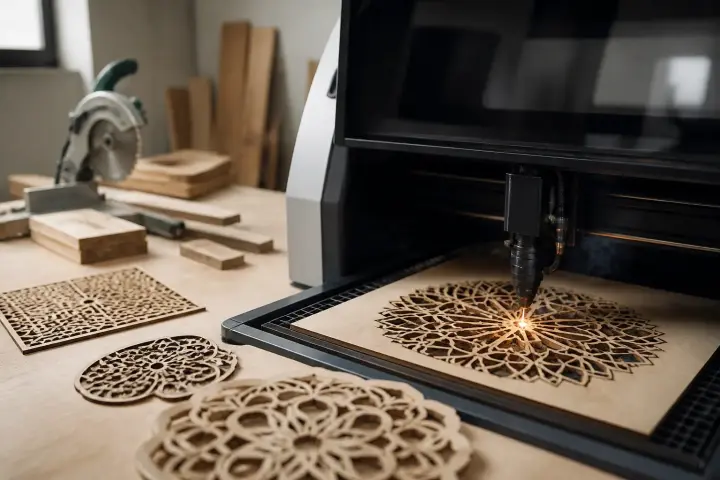
Lasersnijden van hout is nauwkeuriger voor gedetailleerde patronen dan zagen omdat de laserstraal contactloos werkt, geen snijkrachten uitoefent op het materiaal en een kerf van circa 0,1 tot 0,3 mm realiseert. De CNC-aansturing volgt complexe geometrieën zonder tussenkomst van gereedschapswissels of opspanningsaanpassingen, waardoor het resultaat reproduceerbaar is over de gehele serie, al speelt de natuurlijke variatie van hout altijd mee.
Wat het verschil maakt tussen laser en zaag bij fijne geometrieën
Bij traditioneel zagen bepaalt de zaagbreedte de minimale maatvoering van een patroon. Een lintzaag of decoupeerzaag met een zaagsnede van circa 1 tot 1,5 mm breed kan een binnenhoek nooit volledig scherp uitvoeren; er blijft altijd een afgeronde restgeometrie die handmatig bijgewerkt moet worden. Bij patronen met tientallen of honderden herhalende elementen is dit handwerk tijdrovend en leidt het tot variatie tussen de afzonderlijke stukken.
De laserstraal heeft een focuspuntdiameter van doorgaans 0,1 tot 0,2 mm en volgt de geprogrammeerde contour nauwkeurig. Scherpe binnenhoeken en minutieuze open vormen worden in één doorloop gesneden, zonder dat de operator handmatig hoeft bij te sturen. Dit maakt lasersnijden de aangewezen methode voor decoratieve panelen, interieurcomponenten en architectonische toepassingen waar de visuele precisie bepalend is voor de eindkwaliteit.
De rol van de kerf bij patroonnauwkeurigheid
De kerf is de breedte van het materiaal dat tijdens het snijproces wordt verwijderd. Bij zagen varieert de kerf van circa 1 tot 1,5 mm bij een decoupeerzaag tot 3 mm of meer bij zwaarder gereedschap. Bij hout lasersnijden ligt de kerf typisch rond circa 0,1 tot 0,3 mm, afhankelijk van de houtsoort, de plaatdikte en het laservermogen. Dit verschil heeft directe gevolgen voor de maatvoering van het eindproduct.
Bij een patroon met smalle bruggetjes van 1 mm breed is zagen met een kerf van 1 tot 1,5 mm nauwelijks uitvoerbaar zonder het patroon structureel te wijzigen. Met een laserkerf van circa 0,1 tot 0,3 mm blijft die brug intact en behoudt het patroon zijn ontworpen proporties. Reijnders Graveer en Lasertechniek B.V. snijdt houten plaatmaterialen zoals multiplex en MDF op maat met CO2-lasermachines, waarbij in de CAM-voorbereiding rekening wordt gehouden met de kerfbreedte, zodat de eindmaten binnen de afgesproken toleranties vallen.
Welke houtsoorten geschikt zijn voor lasersnijden
Niet elk houtmateriaal reageert identiek op de laserstraal. MDF is vanwege zijn homogene structuur een van de meest voorspelbare materialen voor lasersnijden: de vezelrichting speelt geen rol en de snijkant is gelijkmatig donkerbruin van kleur door de thermische reactie. Berkenplex en multiplex van hoge kwaliteit geven eveneens goede resultaten, mits de lijmlagen compatibel zijn met de laserbewerking en geen chloriden bevatten die schadelijke dampen produceren.
Massief hout vraagt om meer aandacht vanwege de variabele hardheid door de nerf. De lasersnelheid moet worden aangepast aan de lokale dichtheid van het materiaal, en bij brede nerven kan de snijkant licht variëren in kleurdiepte. Balsahout en zachte houtsoorten worden met relatief laag laservermogen gesneden en lenen zich goed voor fijnmazige patronen die in harder massief hout lastiger te realiseren zijn. Voor toepassingen in sign en display of architectonische wandpanelen worden deze materiaaleigenschappen standaard meegewogen in de productievoorbereiding.

Hoe digitale aansturing herhaalbaarheid ondersteunt
Een van de grootste praktische voordelen van hout lasersnijden ten opzichte van handmatig zagen is de directe koppeling tussen het digitale ontwerp en de geproduceerde vorm. Een DXF-bestand wordt ingelezen in de CAM-software, de laserbaan wordt automatisch gegenereerd en de CNC-aansturing voert het programma uit zonder interpretatie door de operator. Het resultaat is reproduceerbaar over de hele serie; de natuurlijke variatie van hout speelt daarbij wel mee.
Bij seriematig zaagwerk met sjablonen of geleiders neemt de slijtage van het gereedschap en de sjabloon geleidelijk toe, wat leidt tot maatafwijkingen die pas zichtbaar worden na kwaliteitscontrole achteraf. Bij lasersnijden is de focusstabiliteit van de straal en de positioneernauwkeurigheid van de CNC-assen de bepalende factor, en beide zijn in moderne CO2-lasers nauwkeurig gecontroleerd. Voor bedrijven die regelmatig dezelfde onderdelen laten produceren, biedt dit een betrouwbare basis voor kwaliteitsborging binnen de eigen productieketen.
Combinatie van snijden en graveren in één procesgang
Lasersnijden van hout maakt het mogelijk om snijcontouren en graveringen in één machineprogramma te combineren. Waar bij traditioneel zagen de gravering een aparte werkstap vereist met een frees of een handgereedschap, kan de laser in dezelfde opspanning overschakelen van snijmodus naar graveermodus. Dit is relevant voor producten waarbij maatvoering en decoratieve informatie op hetzelfde werkstuk worden verwerkt, zoals naamplaatjes, decoratieve panelen of instructieborden.
Reijnders biedt naast lasersnijden ook lasergraveren en graveren als geïntegreerde dienst aan. Voor architectuur- en interieurtoepassingen betekent dit dat een decoratief wandpaneel met opengewerkt patroon en gegraveerde tekst vaak in hetzelfde machineprogramma kan worden gemaakt, zonder tussentransport. Dat verkort de doorlooptijd en verkleint de kans op pasfouten tussen afzonderlijke bewerkingsstappen.
Randkwaliteit en afwerking na het lasersnijden
De snijkant van via lasersnijden vervaardigd hout heeft een karakteristieke donkere rand door de thermische reactie van het houtoppervlak. Deze rand wordt door veel ontwerpers en architecten bewust als onderdeel van de esthetiek geaccepteerd, maar kan indien gewenst worden verminderd door de laserparameters aan te passen of door een lichte nabehandeling. Bij MDF en berkenplex is de rand gelijkmatiger dan bij massief hout, wat de visuele consistentie over een serie verhoogt.
Bij toepassingen waar een onbehandelde snijkant niet acceptabel is, kan de rand worden geschuurd of gelakt als onderdeel van een bredere afwerkingsstap. Dit is buiten de scope van de laserbewerking zelf, maar het is nuttig dit vooraf te bespreken met de productiepartner zodat de toleranties en de gewenste afwerkingstoestand in het productiedossier worden vastgelegd. Reijnders denkt in dat overleg graag met u mee, ook wanneer het gaat om materialen die u zelf aanlevert.
