

Waarom CNC-frezen van kunststof de juiste keuze is voor maatwerk onderdelen
Bedrijven die maatwerk kunststof onderdelen nodig hebben, staan regelmatig voor de keuze tussen verschillende bewerkingstechnieken. De eisen aan maatnauwkeurigheid, oppervlaktekwaliteit en materiaalgedrag bepalen welke methode het meest geschikt is voor een specifieke toepassing. CNC-frezen van kunststof biedt daarbij eigenschappen die andere technieken niet altijd kunnen evenaren.
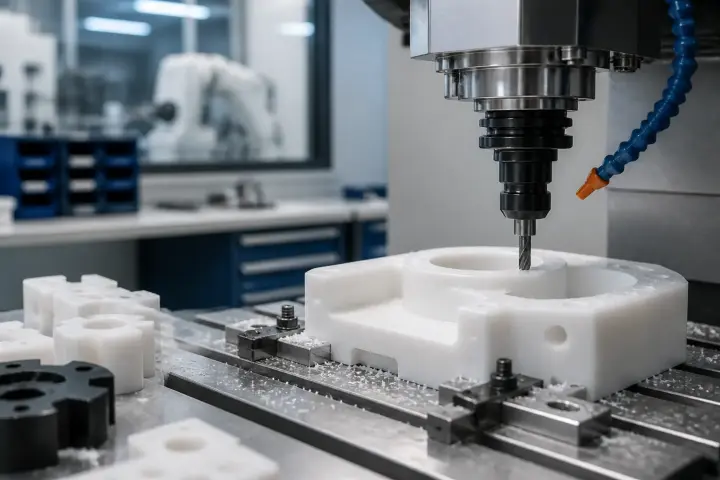
CNC-frezen van kunststof is een subtractief bewerkingsproces waarbij een computergestuurde freesmachine materiaal wegneemt langs geprogrammeerde paden om een eindvorm te realiseren. De methode leent zich uitstekend voor maatwerk onderdelen met complexe geometrieën, nauwe toleranties en specifieke oppervlakte-eisen. Voor industriële toepassingen waarbij herhaalbaarheid en maatnauwkeurigheid centraal staan, is CNC-frezen een beproefde en betrouwbare keuze.
Wat CNC-frezen onderscheidt van andere bewerkingstechnieken
Kunststof kan op meerdere manieren worden bewerkt: lasersnijden, frezen, zagen en waterstraalsnijden zijn de meest gebruikte methoden in een industriële context. Elke techniek heeft specifieke voor- en nadelen, afhankelijk van het materiaal, de dikte en de vereiste precisie.
Bij lasersnijden van kunststof wordt het materiaal thermisch bewerkt. Voor dunne platen levert dit snelle en nauwkeurige resultaten op, maar hittegevoelige kunststofsoorten kunnen vervormen of een beïnvloede randzone vertonen. CNC-frezen geeft nauwelijks thermische belasting, omdat de wrijvingswarmte wordt beheerst via spaanafvoer en freesparameters. Daardoor is het geschikt voor een breder scala aan kunststofsoorten, ook materialen die slecht reageren op warmte-inbreng. Waterstraalsnijden heeft eveneens geen warmte-inbreng, maar is minder geschikt voor fijne driedimensionale freescontouren of diepe profielen in massief materiaal.
Frezen is een contactproces waarbij het gereedschap slijt. Daarom wordt gewerkt met scherpe freesgereedschappen die zijn afgestemd op de specifieke snijcondities van kunststof. Hierdoor blijft de oppervlaktekwaliteit consistent over de gehele serie, ook bij langere productieruns.
Geschikte kunststofsoorten voor CNC-frezen
Niet elke kunststof gedraagt zich identiek tijdens het frezen. De keuze van het basismateriaal beïnvloedt de freessnelheid, het gereedschapsgebruik en de haalbare oppervlakteafwerking. In de industriële praktijk worden de volgende materialen het meest verwerkt via CNC-frezen.
Polyamide (PA6 en PA66) heeft een hoge mechanische sterkte en slijtageweerstand, wat het geschikt maakt voor geleidingsonderdelen, glijlagers en constructieve elementen in de machinebouw. Polyoxymethyleen (POM-C en POM-H) is een ander veelgebruikt materiaal vanwege de dimensionele stabiliteit en de lage wrijvingscoëfficiënt. POM freest goed en geeft een strak, glad oppervlak zonder nabewerking.
Polyethyleen met hoog molecuulgewicht (PE-UHMW) wordt ingezet in de voedingsmiddelenindustrie en verpakkingssector, omdat het in voedselgeschikte kwaliteiten verkrijgbaar is en een hoge slagvastheid heeft bij lage temperaturen.
Acrylaat (PMMA) en polycarbonaat (PC) zijn transparante kunststofsoorten die worden verwerkt tot heldere panelen als alternatief voor glas, beschermkappen en optische toepassingen. Na het frezen is de snijkant bij deze materialen mat; een heldere rand ontstaat door nabewerking met diamantpolijsten. Voor toepassingen in de voedingsmiddelenindustrie of medische sector gelden additionele materiaaleisen, zoals FDA of EU 10/2011 voor voedselcontact, of USP Class VI en ISO 10993 voor medische toepassingen, die bij de materiaalkeuze worden meegenomen.

De rol van toleranties en maatnauwkeurigheid
Een van de centrale voordelen van CNC-frezen is de haalbare maatnauwkeurigheid. Bij goed gekalibreerde machines en correct materiaalmanagement zijn toleranties van plus of min 0,05 tot 0,1 mm haalbaar, afhankelijk van het materiaal en de geometrie. Dit is relevant voor onderdelen die passen in samenstelverbanden, zoals geleidingen, afdichtingen of bevestigingsprofielen.
Kunststof heeft ten opzichte van metaal een hogere thermische uitzettingscoëfficiënt. Dit betekent dat maatnauwkeurigheid niet alleen afhangt van de freesmachine, maar ook van de omgevingstemperatuur en de spanconstructie. In de productiepraktijk wordt hiermee rekening gehouden door werkstukken te conditioneren en klemmen zorgvuldig af te stellen. Goede voorbeelden zijn PE-UHMW, dat bij temperatuurwisselingen merkbaar uitzet, en PA, dat vocht opneemt en daardoor in maat kan veranderen. Bij zulke materialen worden de specificaties vooraf afgestemd op de bedrijfsomstandigheden van het eindproduct.
Voor maatwerk onderdelen waarbij de tolerantie bepalend is voor het functioneren, is het raadzaam de tekening samen met de producent door te nemen voordat de productie begint. Reijnders Graveer en Lasertechniek B.V. werkt met duidelijke technische documentatie, zodat de maatvoering vooraf eenduidig is vastgelegd.
Maatwerkproductie in kleine en middelgrote series
CNC-frezen van kunststof is bijzonder geschikt voor kleine en middelgrote series, waarbij maatwerk de standaard is in plaats van de uitzondering. Anders dan spuitgieten, waarbij een dure mal vereist is die pas rendabel wordt bij grote aantallen, is bij CNC-frezen de opstartinvestering beperkt. Er wordt per ontwerp een freesprogramma gemaakt; vormgebonden gereedschap of een mal is niet nodig.
Dit maakt de techniek aantrekkelijk voor prototyping, vervangende onderdelen en de productie van specifieke halffabricaten die geen standaard equivalent hebben. In de machinebouw worden regelmatig kunststof geleiders, slijtplaten en afschermingen op maat gemaakt om bestaande constructies te vervangen of te verbeteren. Reijnders produceert dergelijke onderdelen op basis van tekeningen of referentiemateriaal dat door de klant wordt aangeleverd, inclusief klanteigen materialen wanneer specifieke certificeringen of eigenschappen vereist zijn.
Oppervlaktekwaliteit en nabewerking
De freeskwaliteit van het oppervlak wordt bepaald door de freesparameters: snijdiepte, voeding, toerental en gereedschapsgeometrie. Bij kunststof wordt doorgaans gewerkt met hoge toerentallen, voldoende spaandikte en scherpe 1- of 2-snijders, zodat de warmte met de spaan wordt afgevoerd en een schone oppervlaktestructuur ontstaat.
Het resulterende oppervlak na het frezen is in de meeste gevallen direct bruikbaar zonder nabewerking. Voor toepassingen waarbij een specifieke ruwheidswaarde vereist is (uitgedrukt in Ra, de gemiddelde ruwheidswaarde), kan de oppervlakteafwerking worden aangepast via gereedschapskeuze en extra afwerkpassen. Transparante materialen als PMMA kunnen na het frezen worden diamantgepolijst voor een heldere snijkant.
Bij onderdelen die worden ingezet in samenstelverbanden of die worden voorzien van verbindingselementen zoals schroefdraad of indrukmoeren, kan nabewerking deel uitmaken van het productieproces. Reijnders bespreekt in de offertefase welke nabewerkingen voor uw onderdeel nodig en haalbaar zijn.
Integratie met andere bewerkingstechnieken
In veel productietrajecten wordt CNC-frezen gecombineerd met andere bewerkingstechnieken. Een kunststof paneel kan worden gefreesd op maat, waarna lasermarkeren wordt ingezet voor het aanbrengen van tekst, codes of typeplaatgegevens. De combinatie van frezen en lasermarkeren resulteert in een onderdeel dat zowel maatnauwkeurig als duurzaam gemarkeerd is, zonder dat afzonderlijke leveranciers hoeven te worden ingeschakeld.
Bij Reijnders Graveer en Lasertechniek B.V. zijn frezen, lasersnijden, graveren en lasermarkeren beschikbare bewerkingen binnen één productiepartner. Dit vereenvoudigt de logistiek, beperkt communicatiefouten tussen leveranciers en maakt kortere doorlooptijden mogelijk. Voor engineers en inkopers die meerdere bewerkingen aan één partij willen overdragen, biedt deze breedte aan diensten een praktisch voordeel.
