

Metaal graveren: koper, messing en RVS voor industriële toepassingen
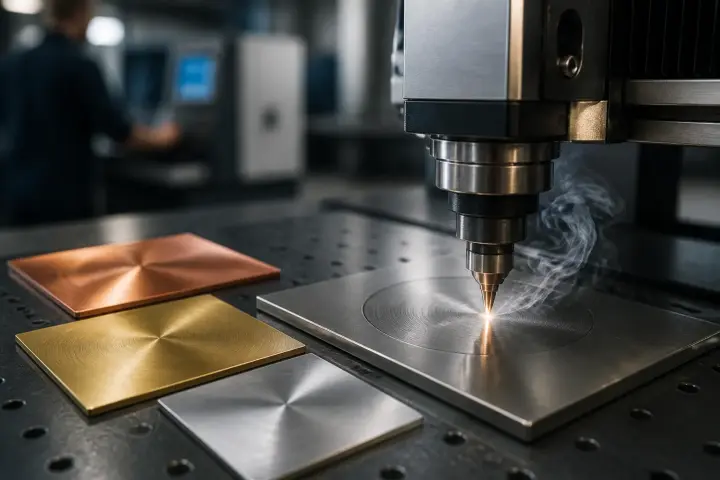
In de industrie worden gegraveerde metalen onderdelen ingezet voor identificatie, traceerbaarheid en productmarkering. De keuze van het basismateriaal bepaalt niet alleen de leesbaarheid van de gravure, maar ook de duurzaamheid ervan onder procesomstandigheden zoals hoge temperatuur, reinigingsmiddelen of mechanische belasting. Koper, messing en roestvrij staal gedragen zich elk wezenlijk anders onder de laserbundel, en die verschillen zijn bepalend voor het eindresultaat.
Metaal graveren is een precisieproces waarbij een laserstraal of mechanisch gereedschap het materiaaloppervlak plaatselijk verwijdert of verkleurt om tekst, codes, symbolen of afbeeldingen blijvend vast te leggen. Voor industriële toepassingen wordt het lasermarkeren op metaal het meest toegepast, omdat het contactloos werkt, het werkstuk mechanisch niet belast en een reproduceerbaar resultaat geeft.
Waarom de materiaalkeuze bepalend is bij metaal graveren
Niet elk metaal reageert op dezelfde manier op een laserbundel. De absorptie van laserenergie verschilt sterk per materiaalsoort en per golflengte van de gebruikte laser. Een fiberlaser, die werkt op een golflengte van circa 1,07 micrometer, wordt door koper en messing aanvankelijk slechter geabsorbeerd dan door staal. Zodra het materiaal de drempeltemperatuur bereikt en de oppervlaktereflectie afneemt, verloopt het proces echter stabiel.
Roestvrij staal in de kwaliteit AISI 304 (1.4301) of AISI 316L (1.4404) absorbeert de laserbundel van een fiberlaser goed en levert een contrastrijke, donkere markering op door oxidatie van het oppervlak. De warmte-inbreng is gering en gecontroleerd, maar de oxidatie kan de corrosiebestendigheid ter plaatse van de markering wel lokaal verlagen. Door het goede contrast en de duurzaamheid is RVS het meest gebruikte basismateriaal voor industriële lasermarkering.
Koper en messing vragen om hogere piekvermogens en aangepaste pulsparameters om een betrouwbare markering te realiseren. De hogere reflectiviteit van koper bij lage energiedichtheid vereist een zorgvuldige procesinstelling, maar levert bij correcte parameters een scherpe, duurzame gravure op. Koper zelf oxideert wel en kan verkleuren, wat het contrast op termijn kan verminderen.
Koper: eigenschappen en toepassingen bij graveren
Koper is een van de oudste metalen in technische toepassingen en wordt vanwege zijn uitstekende geleidbaarheid ingezet in de elektronica, schakelaarindustrie en vermogenstechniek. Voor gegraveerde koperen onderdelen gelden specifieke eisen aan de markeerdiepte en de randscherpte, omdat koper mechanisch zacht is en bij contactprocessen snel vervormt.
Lasergraveren op koper vereist een fiberlaser met hoog piekvermogen en korte pulsduur. Bij te lage energiedichtheid kaatst de bundel grotendeels terug zonder het oppervlak thermisch te raken. Bij correcte instelling ontstaat er een matte, donkere markering door lokale oxidatie of materiaalverwijdering, afhankelijk van het gewenste resultaat.
Een typische toepassing is de markering van koperen klemmenblokken, busbalken of contactstukken met serienummers, productcodes of QR-codes voor traceerbaarheid. Koper oxideert van nature en ontwikkelt bij buitenopstelling een patina, maar in beschermde industriële omgevingen verloopt die verkleuring veel langzamer. Wanneer traceerbaarheid onder corrosieve omstandigheden is vereist, is RVS doorgaans de robuustere keuze. Voor binnenopstelling in elektrische installaties voldoet lasergraveren op koper uitstekend.
Messing: veelzijdig en representatief
Messing, een legering van koper en zink in variërende verhoudingen, combineert een aantrekkelijke goudkleurige uitstraling met een goede bewerkbaarheid. In de industrie wordt messing gebruikt voor fittingen, behuizingen, naamplaten, trofeeonderdelen en decoratieve constructieonderdelen. De materiaalhardheid ligt hoger dan bij puur koper, wat het beter bestand maakt tegen mechanische beschadiging rondom de gravure.
Bij lasergraveren op messing ontstaat een duidelijk contrast tussen het bewerkte vlak en het omliggende materiaal. Afhankelijk van de oppervlakteafwerking, gepolijst of mat, varieert het visuele resultaat van een diepzwarte gravure tot een bronzen tint. Voor identificatieplaten, machineplaten en armatuuronderdelen is messing een representatieve keuze waarbij het decoratieve aspect samengaat met functionele informatie.
Reijnders verzorgt ook lasersnijden van messing als maatwerk, waarbij het snijden van de contour en het graveren of markeren binnen één productiestroom worden uitgevoerd, op verschillende machines. Dat beperkt het aantal schakels in de keten en verkort de doorlooptijd. Klanteigen messing wordt eveneens geaccepteerd, mits de specificaties van de legering en de oppervlakteconditie vooraf worden afgestemd.

RVS graveren voor industriële en voedselveilige omgevingen
Roestvrij staal is het dominante materiaal voor lasermarkering in de industriële sector, en dat heeft meerdere redenen. De oxidatielaag die ontstaat bij lasermarkering op AISI 304 (1.4301) of AISI 316L (1.4404) is wrijvingsvast en met de juiste parameters goed bestand tegen gangbare reinigings- en desinfectiemiddelen. Dat maakt het materiaal geschikt voor toepassingen in de voedingsmiddelenindustrie, farmaceutische sector en medische omgevingen waar strikte hygiënevoorschriften gelden. Een anlaatmarkering kan de corrosiebestendigheid lokaal wel verlagen; test bij agressieve reiniging daarom vooraf.
De markering op RVS is het resultaat van een gecontroleerde oxidatie van het chroomoxide-rijke oppervlak, waarbij de kleurverandering van donkergrijs tot zwart optisch voor contrast zorgt. Er wordt geen materiaal verwijderd en geen reliefstructuur aangebracht, waardoor het oppervlak vlak en goed reinigbaar blijft. Dit proces staat bekend als anlaatmarkering (in het Engels: laser annealing).
Voor toepassingen waarbij de markering ook bij hoge mechanische belasting intact moet blijven, is diepgraveren op RVS een alternatief. Hierbij wordt het oppervlak wel verdiept bewerkt, met een typische gravurediepte van 0,05 tot 0,3 mm afhankelijk van de vereiste leesbaarheid en de oppervlaktehardheid. Dit wordt onder meer toegepast voor machineonderdelen, gereedschapslabeling en onderdelen die onderhevig zijn aan intensieve reiniging of schuurcontact.
Het verschil tussen lasermarkeren en mechanisch graveren op metaal
In de industrie worden twee hoofdmethoden gebruikt voor het aanbrengen van permanente markeringen op metaal: lasermarkeren met een fiberlaser en mechanisch graveren met een frees of diamantnaald. Beide methoden leveren duurzame resultaten, maar verschillen wezenlijk in proceskarakter en toepassingsgebied.
Lasermarkeren is contactloos, snel en reproduceerbaar zonder gereedschapsslijtage. Het leent zich voor kleine series en enkelstuks evenzeer als voor grote volumes, omdat de insteltijd beperkt is en het bestand in digitale vorm direct naar de machine wordt gestuurd. Voor complexe logo's, datamatrixcodes en fijne typografie is lasermarkeren de aangewezen methode.
Mechanisch graveren met een frees brengt een fysieke verdieping aan in het materiaal en levert een tastbaar reliefkarakter op dat bij sommige toepassingen functioneel is, bijvoorbeeld voor inlegmarkering met emaille of verf. De bewerkingstijd is langer en het gereedschap slijt bij harde materialen als gehard staal. Reijnders beschikt over beide technieken en adviseert de meest geschikte methode op basis van het materiaal, de vereiste diepte en de gewenste afwerking.
Procesparameters en nauwkeurigheid bij lasermarkeren op metaal
Anders dan bij lasersnijden wordt bij lasermarkeren op metaal doorgaans geen snijgas gebruikt, omdat er geen materiaal wordt doorgesneden.
De voornaamste procesparameters bij lasermarkeren zijn het laservermogen, de scansnelheid, de pulsfrequentie en het aantal passages. Deze worden per materiaal en per gewenste markeringsdiepte ingesteld. De tolerantie op de positienauwkeurigheid van de markering bedraagt doorgaans plus of min 0,1 mm, wat voor serienummers, barcodes en datamatrixcodes ruimschoots voldoende is voor automatische uitlezing.
