

Hoe nauwkeurig metaal lasersnijden echt is en welke toleranties je kunt verwachten
Bij het uitbesteden van lasersnijwerk in metaal is maatnauwkeurigheid een van de eerste technische vragen die engineers en inkopers stellen. De opgegeven tolerantie op een tekening moet aansluiten bij wat het productieproces daadwerkelijk kan leveren, en een verkeerde inschatting leidt tot afkeur, herstelwerk of een herziening van de constructie. Inzicht in de werkelijke nauwkeurigheid van metaal lasersnijden helpt u om realistische specificaties op te stellen en een weloverwogen keuze te maken bij het uitbesteden van precisielasersnijwerk.
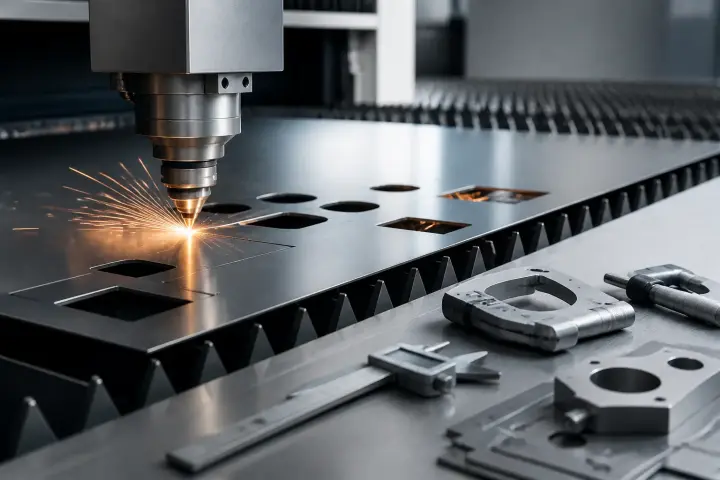
Bij CNC-lasersnijden van metaal zijn toleranties van plus of min 0,1 mm voor de meeste toepassingen haalbaar onder standaard productieomstandigheden. Bij dunne plaat en eenvoudige geometrieën is in de praktijk soms plus of min 0,05 mm haalbaar, afhankelijk van het materiaal, de dikte en de instellingen van de machine. Dit maakt lasersnijden tot een van de nauwkeurigste methoden voor het vervaardigen van vlakke metaalonderdelen uit plaat.
Wat tolerantie bij lasersnijden precies betekent
De term tolerantie verwijst naar de maximaal toegestane afwijking ten opzichte van de nominale maat op de tekening. Bij lasersnijden zijn er twee relevante categorieën: de contournauwkeurigheid, die aangeeft hoe nauwkeurig de laserstraal de geprogrammeerde baan volgt, en de herhaalbaarheid, die aangeeft hoe consistent de machine dezelfde maat produceert over meerdere stuks. Bij het uitbesteden van seriematig lasersnijwerk is de herhaalbaarheid minstens zo relevant als de absolute nauwkeurigheid van het eerste stuk.
Een moderne CNC-lasersnijmachine positioneert mechanisch nauwkeuriger dan de tolerantie die op het eindonderdeel haalbaar is. In de praktijk wordt de maat namelijk beïnvloed door factoren als materiaalspanning, thermische uitzetting van het werkstuk, kerfbreedte en de keuze van het procesgas. De netto tolerantie op het eindonderdeel is dan ook altijd ruimer dan de machinenauwkeurigheid alleen, en ligt voor industrieel gebruik doorgaans tussen plus of min 0,05 en plus of min 0,15 mm.
Invloed van materiaalsoort en dikte op de nauwkeurigheid
Het type metaal en de plaatdikte hebben een directe invloed op de haalbare tolerantie. Dunne platen, bijvoorbeeld roestvast staal zoals AISI 304 (1.4301) of AISI 316L (1.4404), laten de meest nauwkeurige resultaten zien. De laserstraal dringt snel en stabiel door het materiaal, de kerf is smal en consistent, en de warmte-inbreng per oppervlakte-eenheid blijft beheersbaar.
Bij toenemende dikte groeit ook de kerf en neemt de thermische belasting van het materiaal toe. Dikkere plaat vraagt meer laservermogen en heeft een langzamere snijsnelheid, wat de kans op thermisch geïnduceerde maatafwijkingen vergroot. Bij dikke plaat is een ruimere tolerantie realistischer; wat haalbaar is, hangt af van materiaal en dikte en wordt in overleg bepaald. Aluminium gedraagt zich anders dan staal: het geleidt warmte snel af, wat de thermische zone beperkt houdt, maar de hoge reflectiviteit van aluminium voor bepaalde lasertypen vraagt om gerichte procesinstellingen.
De rol van procesgas bij de nauwkeurigheid van de snijkant
Het procesgas dat tijdens het lasersnijden wordt gebruikt, is een minder zichtbare maar technisch relevante factor voor de randkwaliteit en de maatnauwkeurigheid. Bij het snijden van constructiestaal wordt overwegend zuurstof (O2) ingezet als snijgas. Zuurstof ondersteunt een exotherme reactie in het snijvlak, wat de snijsnelheid verhoogt. Het nadeel is dat de snijkant een dunne oxidelaag vormt, wat bij sommige toepassingen nabewerking vereist.
Stikstof (N2) als procesgas levert een oxidatievrije snijkant op bij roestvast staal en aluminium. De snijkant is daardoor doorgaans zonder extra voorbehandeling geschikt voor lassen of coaten. Het snijden met stikstof vergt hogere gasdrukken, doorgaans tussen 12 en 20 bar afhankelijk van de materiaaldikte, en is bij dikkere plaat langzamer dan snijden met zuurstof. Dit heeft vooral invloed op de cyclustijd; op de maatnauwkeurigheid is het effect beperkt. Voor toepassingen in de voedingsmiddelenindustrie of de medische sector, waar oxidatievrije oppervlakken een eis zijn, is stikstof als procesgas standaard.

Vergelijking met andere snijmethoden
Lasersnijden positioneert zich duidelijk ten opzichte van andere platenbewerkingsprocessen als het gaat om nauwkeurigheid en detailresolutie. Plasmasnijden is sneller bij grote materiaaldiktes maar produceert een bredere kerf en lagere nauwkeurigheid, typisch plus of min 0,5 tot 1,0 mm, wat het ongeschikt maakt voor fijne geometrieën of nauwsluitende pasverbindingen.
Waterstraalsnijden heeft als belangrijk kenmerk dat het geen warmte-inbreng kent, wat voordelen biedt bij hittegevoelige materialen of zeer grote diktes. De snijkant bij waterstraalsnijden heeft een eigen karakter, met striatielijnen die zichtbaar zijn op het snijvlak, en de nauwkeurigheid is vergelijkbaar met die van lasersnijden bij dunne materialen. Bij dikkere plaat kan de rand bij waterstraal vergelijkbaar of gladder zijn dan bij laser, afhankelijk van de procesparameters. Lasersnijden heeft een duidelijk voordeel in snelheid bij dunne plaat en in de reproduceerbaarheid van complexe contouren.
Frezen en zagen zijn verspanende processen waarbij gereedschapsslijtage een extra variabele is. CNC-frezen kan vrije vormen maken en is sterk in nauwkeurige kamers, uitsparingen en dikker materiaal, maar is bij dunne metaalplaat doorgaans trager dan lasersnijden; zagen is beperkt tot rechte sneden. Voor het vervaardigen van maatwerk in plaat is laser doorgaans de efficiëntste methode voor series van één stuk tot hoge volumes.
Wat u van de tekening moet meegeven voor het beste resultaat
De kwaliteit van het aanleverbestand heeft een directe invloed op de haalbare nauwkeurigheid in de productie. Een DXF- of DWG-bestand met schone geometrie, zonder dubbele lijnen, overlappingen of open contouren, stelt de CAM-software in staat om een correcte laserbaan te genereren zonder handmatige correcties. Handmatige correcties tijdens de CAM-voorbereiding vergroten de kans op kleine afwijkingen in de laserbaan, wat invloed kan hebben op de eindmaten.
Specificeer op de tekening welke tolerantieklasse van toepassing is. De norm ISO 2768-1 kent vier klassen: fijn (f), middel (m), grof (c) en zeer grof (v). Voor precisieonderdelen die zonder tussenbewerking moeten passen, is klasse fijn het meest relevant, met afwijkingen van plus of min 0,05 mm voor maten tot 6 mm en plus of min 0,1 mm voor maten van 6 tot 30 mm. Voor thermisch gesneden onderdelen is daarnaast ISO 9013 de relevante norm, die toleranties en snijkwaliteit specifiek voor thermisch snijden vastlegt. Geef daarnaast aan of bepaalde maten, zoals een stiftgat of een passende sleuf, kritisch zijn, zodat de productiepartner hierop kan focussen bij de kwaliteitscontrole. Reijnders werkt uit eigen voorraad, onder meer RVS en aluminium, en verwerkt ook klanteigen materiaal volgens uw specificaties.
Herhaalbaarheid bij seriematig lasersnijwerk
Voor bedrijven die regelmatig dezelfde onderdelen laten produceren, is herhaalbaarheid een kritieke eis naast de absolute nauwkeurigheid van het eerste stuk. CNC-lasersnijmachines met een gesloten regelkring voor de asmotoren bieden een hoge positioneerherhaalbaarheid. Dit maakt de maatvoering over een serie reproduceerbaar, mits het materiaal consistent is in dikte en samenstelling.
Materiaalvariatie binnen een leveringspartij is daarbij een factor die buiten de controle van de lasersnijder valt. Warmgewalste staalplaat heeft van nature een grotere diktetolerantie dan koudgewalste plaat, en dit kan invloed hebben op de opspanning en het focuspunt van de laser. Voor toepassingen waarbij maatconsistentie over een volledige serie strikt vereist is, is het raadzaam koudgewalst materiaal voor te schrijven of dit in overleg met de productiepartner te bespreken. Reijnders denkt in dat overleg graag met u mee, ook voor complexere series waarbij meerdere bewerkingsstappen gecombineerd worden.
