

Dit is waarom lasersnijden van aluminium andere instellingen vereist dan roestvrij staal
Wie regelmatig lasersnijden van metaal uitbesteedt, weet dat niet elk materiaal zich op dezelfde manier gedraagt onder een laserbundel. Aluminium en roestvrij staal worden beide veelvuldig ingezet in de maakindustrie, maar vragen om fundamenteel verschillende procesinstellingen om een kwalitatief acceptabel snijresultaat te bereiken. Het negeren van die verschillen leidt in de praktijk tot smeltbramen, ruw randwerk of onvolledige doorsnijding, met afkeur en herbewerking als gevolg.
Lasersnijden van aluminium vereist andere instellingen dan roestvrij staal omdat aluminium een hogere thermische geleidbaarheid, een lagere absorptie van fiberlasergolflengten en een lager smeltpunt heeft dan RVS. Deze combinatie van materiaaleigenschappen vraagt om een hogere laservermogensdichtheid, stikstof als procesgas en een nauwkeurig afgestemde snelheid om smeltaccumulatie en oxidatie te voorkomen.
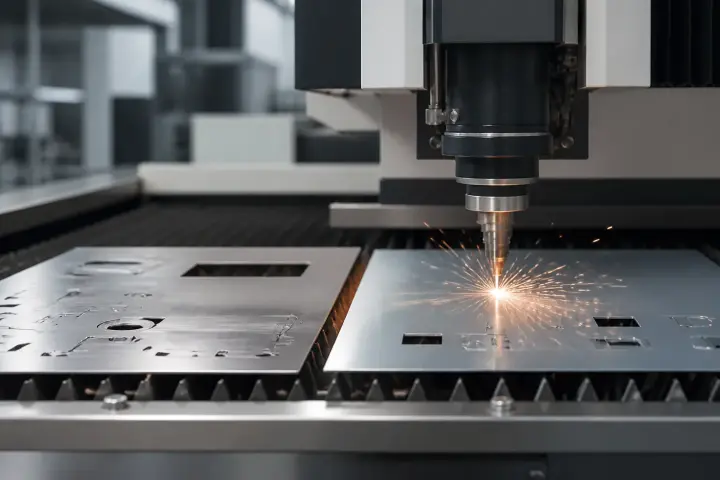
De materiaaleigenschappen die het verschil verklaren
Aluminium en roestvrij staal lijken als plaatmateriaal op elkaar in gebruik, maar hun metallurgische eigenschappen lopen sterk uiteen. Aluminium heeft een thermische geleidbaarheid van circa 120 tot 235 W/(m·K), afhankelijk van de legering, terwijl roestvrij staal in de orde van 14 tot 17 W/(m·K) uitkomt. Dit betekent dat aluminium de warmte-inbreng van de laser razendsnel wegvoert uit de snijzone, waardoor het materiaal lokaal moeilijker op smelttemperatuur te brengen is.
Daar komt bij dat aluminium een relatief lage absorptie heeft voor de golflengte van een fiberlaser, die doorgaans werkt met een golflengte van circa 1,07 µm. Vers, gepolijst aluminium reflecteert een groot deel van de laserenergie terug, wat de effectieve energieoverdracht beperkt. Roestvrij staal absorbeert fiberlaserlicht aanzienlijk beter, zeker zodra het materiaal lokaal verwarmd raakt en de absorptie toeneemt. Bij aluminium blijft die absorptiedrempel hoger en minder voorspelbaar, wat vraagt om compenserende procesinstellingen aan de laserkant.
Hoe laservermogen en snelheid worden afgestemd per materiaal
Bij roestvrij staal, zoals AISI 304 (1.4301) of AISI 316L (1.4404), werkt een fiberlaser effectief met een relatief gecontroleerd vermogen en een snijsnelheid die per dikte stapsgewijs wordt afgebouwd. De thermische geleidbaarheid is laag genoeg om de warmte geconcentreerd te houden in de snijvoeg, wat een scherpe, smalle kerf oplevert. Bij dunne plaat van 1 tot 3 mm zijn hoge snijsnelheden mogelijk met stikstof als procesgas, wat een oxidatievrije, blank-metallieke snijrand geeft.
Bij aluminium is doorgaans een hoger vermogen nodig, terwijl de snijsnelheid nauwkeurig wordt afgestemd om smeltaccumulatie te voorkomen. Te langzaam snijden resulteert in overmatige warmte-inbreng, wat bij aluminium direct leidt tot gesmolten materiaal dat terugvloeit in de kerf en aankoekt als braam. Te snel snijden geeft onvolledige doorsnijding. Het bewerkingsvenster, het bereik waarbinnen de procesinstellingen een acceptabel resultaat geven, is bij aluminium smaller dan bij RVS. Dat vraagt om ervaring en gedocumenteerde parametersets per legeringstype en dikte.
De rol van procesgas bij aluminium en roestvrij staal
Het procesgas heeft bij lasersnijden twee functies: het ondersteunt de snijvoortgang door het gesmolten materiaal uit de kerf te blazen, en het beschermt de snijrand tegen oxidatie. Bij roestvrij staal wordt stikstof als procesgas ingezet wanneer een oxidevrije, heldere snijrand vereist is, zoals bij onderdelen voor de medische sector of de voedingsmiddelenindustrie. Zuurstof als procesgas is bij RVS ook mogelijk, maar geeft een donkere oxidatielaag op de snijrand die nabewerking vraagt.
Bij aluminium is stikstof eveneens de gangbare keuze. Aluminium oxideert bij verhitting snel, en aluminiumoxide heeft een smeltpunt van circa 2.050 graden Celsius, aanzienlijk hoger dan het smeltpunt van het aluminium zelf (660 graden Celsius). Wanneer oxidatie optreedt in de snijzone, vormt zich een taaie oxidelaag die de laserbundel hindert en de snijkwaliteit direct verslechtert. Stikstof voorkomt deze oxidatievorming en is daarom de gangbare keuze voor een schone snijrand. Perslucht wordt bij aluminium ook veel gebruikt wanneer een licht geoxideerde rand acceptabel is. De gasdruk wordt bij aluminium doorgaans hoger ingesteld dan bij RVS, mede om het gesmolten materiaal effectief uit de bredere smeltzone te verdrijven.

Legeringstype en oppervlakteconditie bepalen mee het resultaat
Aluminium is geen uniform materiaal. De legeringssamenstelling heeft een directe invloed op de snijbaarheid via lasersnijden. Aluminium 5754 (AlMg3) en 6082 (AlSi1MgMn) gedragen zich anders onder de laser dan zuiver aluminium of een 7000-serie legering. Legeringen met een hoger magnesiumgehalte neigen naar iets betere snijbaarheid, terwijl siliciumbevattende legeringen soms meer smeltaanhechting vertonen aan de snijrand. Een productiepartner die met meerdere aluminiumlegeringen werkt, legt per legering en dikte de optimale parametersets vast om consistente resultaten te bereiken.
Ook de oppervlakteconditie van het uitgangsmateriaal speelt een rol. Geanodiseerd aluminium heeft een harde, dunne oxidelaag die de laserabsorptie bij aanvang beïnvloedt. Gewalst of gefreesd aluminium met een blanke oppervlakteconditie reflecteert meer. Reijnders Graveer en Lasertechniek B.V. werkt met materiaal uit de eigen voorraad en accepteert klanteigen materiaal, mits de legeringsspecificatie vooraf wordt gecommuniceerd zodat de juiste procesinstellingen kunnen worden toegepast.
Toleranties en randkwaliteit bij aluminium versus roestvrij staal
Voor inkopers en engineers die onderdelen specificeren is de randkwaliteit een concrete maatstaf voor de bruikbaarheid van het eindproduct. Bij roestvrij staal levert lasersnijden met stikstof een strakke, nagenoeg loodrechte snijrand met een ruwheid van circa Ra 1,6 tot 6,3 micrometer, afhankelijk van de dikte. Bij dunne RVS-plaat is de rand doorgaans direct bruikbaar zonder nabewerking.
Bij aluminium is de snijrand iets gevoeliger voor smeltaanhechting en randvervorming, zeker bij diktes boven 4 mm. Met goed afgestemde procesinstellingen is ook bij aluminium een nauwkeurige maatvoering haalbaar. De exacte tolerantie wordt in overleg bepaald, afhankelijk van materiaal en dikte. De snijrand kan bij aluminium een licht mat karakter hebben door de procesomstandigheden, wat voor de meeste functionele toepassingen geen bezwaar is maar bij esthetische toepassingen in de architectuur of sign en display vooraf moet worden besproken. Door de procesinstellingen per materiaal en dikte vast te leggen, blijft de kwaliteit over meerdere productiebatches herhaalbaar.
Dikte en toepassingsgebied als selectiecriterium
Lasersnijden van aluminium is het meest effectief in dunne tot middeldikke plaat, waarbij de procesbeheersing naarmate de dikte toeneemt kritischer wordt. Roestvrij staal is bij lasersnijden in hogere diktes doorgaans beter beheersbaar, mede door de lagere thermische geleidbaarheid. Voor dik aluminium worden in sommige toepassingen waterstraalsnijden of andere bewerkingsmethoden overwogen, afhankelijk van de geometrievereisten en de acceptabele randkarakteristiek.
Aluminium onderdelen komen onder meer voor in de machinebouw, architectuur en sign en display. Denk aan panelen, behuizingen, frames en constructieve plaatwerkdelen die als maatwerk geproduceerd worden op basis van een klanttekening. Bij de overgang van prototype naar serieproductie kan hetzelfde CNC-snijprogramma als basis dienen, wat de aanlooptijd voor herhalingsorders kan beperken.
