

Dit gebeurt er met verschillende kunststofsoorten bij lasersnijden en waarom de snijkanten schoon blijven
Wie kunststofonderdelen laat produceren via lasersnijden, merkt dat het resultaat sterk afhangt van de gekozen materiaalsoort. Niet elke kunststof reageert hetzelfde op de energie van een laserstraal, en de kwaliteit van de snijkant is direct afhankelijk van wat er op moleculair niveau in het materiaal gebeurt tijdens het snijproces. Voor engineers en inkopers die lasersnijwerk in kunststof uitbesteden, is inzicht in deze materiaaldynamiek waardevol bij het specificeren van onderdelen.
Bij lasersnijden van kunststof verwijdert de laser het materiaal door middel van thermische afbraak: het materiaal verdampt of sublimeert plaatselijk langs de snijlijn. Bij de juiste procesparameters en een passend materiaal resulteert dit in een schone, gladde snijkant zonder nabewerking. De vraag welke kunststoffen hiervoor geschikt zijn en welke niet, hangt samen met de chemische samenstelling en het smeltgedrag van het specifieke polymeer.
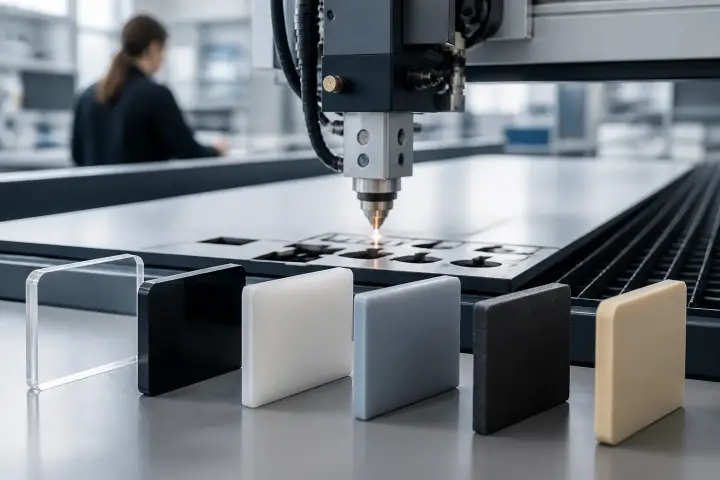
Hoe laserenergie inwerkt op kunststof
De laserstraal brengt energie in op een zeer klein oppervlak. Bij kunststoffen die goed absorberen in het golflengtegebied van de gebruikte laser, bijvoorbeeld CO2-lasers met een golflengte van circa 10,6 micrometer, wordt die energie snel omgezet in warmte. De meeste kunststoffen absorberen CO2-laserstraling effectief. Bij sommige kunststoffen, met PMMA als duidelijkste voorbeeld, verdampt het materiaal langs de snijlijn voordat het kan smelten en uitvloeien; andere smelten eerst.
Het verschil tussen sublimeren en smelten is hier bepalend voor de snijkwaliteit. Materialen die direct verdampen zonder een vloeibare tussenfase produceren scherpere en schonere snijkanten dan materialen die eerst smelten, terugtrekken of gaan druppelen. Dit onderscheid is zichtbaar in het eindresultaat en bepaalt in hoge mate of nabewerking nodig is.
Acrylaat: het referentiemateriaal voor schone snijkanten
Polymethylmethacrylaat, beter bekend als acrylaat of PMMA, is het schoolvoorbeeld van een kunststof die uitstekend reageert op CO2-lasersnijden. Acrylaat sublimeert bij verhitting vrijwel direct, wat betekent dat het materiaal overgaat van vaste naar gasvormige toestand zonder merkbare smeltzone. Bij gegoten acrylaat (GS) is het resultaat een glashelder, licht gepolijst snijvlak dat in veel gevallen geen nabewerking vereist. Geëxtrudeerd acrylaat (XT) geeft een iets minder heldere rand.
Dit maakt lasergesneden acrylaat bijzonder populair in de sign- en displaysector, maar ook in de architectuur en bij instrumentenpanelen. Een gegoten acrylaatplaat van 5 mm dikte levert bij correct ingestelde laserparameters een snijrand op met een oppervlaktekwaliteit die vergelijkbaar is met mechanisch gepolijst materiaal. Voor toepassingen waarbij optische helderheid van de rand een vereiste is, is dit een doorslaggevend voordeel.
Polyamide, polystyreen en polycarbonaat: andere gedragspatronen
Niet elke technische kunststof gedraagt zich zo voorspelbaar als acrylaat. Polyamide (PA, ook bekend als nylon) vertoont bij lasersnijden een lichte bruinkleuring langs de snijrand als gevolg van thermische degradatie van de polymeerketens. De rand blijft dimensioneel nauwkeurig, maar de kleurverandering is voor sommige toepassingen een aandachtspunt. Voor functionele onderdelen in de machinebouw, waar uiterlijk minder relevant is dan maatvastheid, vormt dit doorgaans geen bezwaar.
Polystyreen (PS) reageert op laserenergie met een combinatie van verdamping en smeltvorming. In de praktijk smelt het materiaal langs de snijkant en ontstaat roetvorming, waardoor de rand duidelijk minder schoon is dan bij acrylaat. Polycarbonaat (PC) is slechts matig geschikt: dit materiaal smelt en verkoolt gedeeltelijk in plaats van schoon te verdampen, wat leidt tot smeltrandjes en een gele tot bruine verkleuring langs de snijkant. Reijnders Graveer en Lasertechniek B.V. werkt met een adequate afzuiginstallatie om procesemissies bij kunststofbewerking te beheersen.

PVC en de uitzondering op de regel
Polyvinylchloride is een kunststof die bij lasersnijden nadrukkelijk buiten beschouwing blijft. Bij verhitting scheidt PVC chloorwaterstofgas af, een corrosieve en schadelijke stof die zowel de machine als de operator belast. Geen serieuze lasersnijservice verwerkt PVC met een lasermachine, ongeacht de dikte of de toepassing. Dit is niet alleen een kwestie van veiligheid, maar ook van machinebehoud: chloorwaterstof tast optische elementen en het lagerwerk van de laserinstallatie aan. Hetzelfde geldt voor PTFE (teflon), dat bij verhitting giftige fluorverbindingen vrijgeeft; ook PTFE is niet geschikt voor lasersnijden.
Voor toepassingen waarvoor aanvankelijk PVC was voorzien, is het zinvol om alternatieve materialen te overwegen. Afhankelijk van de functie van het onderdeel is acrylaat in veel gevallen een volwaardig alternatief dat goed via lasersnijden als maatwerk kan worden geproduceerd. Polyethyleen en polypropeen zijn ook te lasersnijden, maar smelten sterk en geven geen schone rand.
Waarom snijkanten schoon blijven bij de juiste procesinstelling
De schoonheid van een lasersnijkant in kunststof is geen toeval maar het resultaat van een goed afgestemd snijproces. De drie voornaamste procesparameters zijn het laservermogen, de snijsnelheid en de focuspositie van de laserstraal. Bij te laag vermogen of te hoge snelheid dringt de laser niet volledig door het materiaal, wat leidt tot een onvolledige snede en het noodzakelijk maakt om opnieuw te snijden. Bij te hoog vermogen of te lage snelheid is de warmte-inbreng per millimeter groter dan nodig, wat smeltrandjes, verkleuring of terugwijking van het materiaal veroorzaakt.
De focuspositie bepaalt de kerfbreedte en de energie-intensiteit op het snijvlak. Een correct gefocuste laserstraal produceert een smalle, rechte kerf met een minimale warmtebeïnvloede zone. De focuspositie wordt per materiaalsoort en dikte nauwkeurig ingesteld, wat direct bijdraagt aan de herhaalbaarheid van de snijkwaliteit over een volledige serie. Voor inkopers die kunststof lasersnijwerk uitbesteden is dit van belang: de randkwaliteit is reproduceerbaar over de hele serie, met dezelfde instellingen voor elk stuk.
Materiaaldikte en de invloed op snijrandkwaliteit
De dikte van het te snijden materiaal heeft een directe relatie met de bereikbare randkwaliteit. Bij dunne kunststofplaten tot circa 3 mm is de snijkant bij goed lasersnijdbare kunststoffen zoals acrylaat doorgaans uitstekend. De laserstraal penetreert het materiaal in een rechte lijn en de warmte-inbreng per volume-eenheid is goed beheersbaar.
Bij toenemende dikte, vanaf 8 tot 10 mm, neemt de uitdaging toe. De snijspleet loopt over de dikte minder parallel en het is complexer om de rand over de volledige hoogte gelijkmatig te houden. Voor dikke kunststofplaten van 15 mm of meer is het raadzaam om de specificaties en de verwachte randkwaliteit vooraf met de productiepartner door te spreken.
Het verschil tussen CO2-laser en fiberlaser bij kunststof
Voor kunststofbewerking wordt in de industrie overwegend gebruik gemaakt van CO2-lasers, omdat de golflengte van 10,6 micrometer goed wordt geabsorbeerd door de meeste polymeren. Fiberlasers, die werken op een golflengte van circa 1,07 micrometer (nabij-infrarood), worden primair ingezet voor metaalbewerking. De absorptie van fiberlaserlicht door ongevuld kunststof is aanzienlijk lager, wat het snijproces minder efficiënt maakt en het risico op ongewenste randeffecten vergroot.
Dit technische onderscheid is relevant bij het uitbesteden van lasersnijwerk in kunststof: het is zinvol om te verifiëren welk type laser de productiepartner inzet voor kunststofbewerking. Een productiebedrijf met een breed machinepark en ervaring in zowel metaal- als kunststofbewerking kan dit per materiaalsoort afstemmen. Reijnders snijdt kunststof en acrylaat met een CO2-laser.
