

Dit gebeurt er met je logo bij lasersnijden van verschillende metaalsoorten
Wanneer u een logo via lasersnijden wilt realiseren in metaal, is de keuze van de metaalsoort bepalend voor het eindresultaat. De geometrie van uw ontwerp blijft misschien gelijk, maar het visuele karakter, de randkwaliteit en de duurzaamheid van het geproduceerde onderdeel variëren sterk per materiaal. Wie dat gegeven negeert bij het uitbesteden van lasersnijwerk, loopt het risico op een eindproduct dat niet aansluit bij de beoogde toepassing of uitstraling.
Bij lasersnijden van logo's in metaal bepalen de thermische eigenschappen, de reflectiviteit en de chemische samenstelling van het materiaal hoe de laserbundel het metaal verwerkt. De laser snijdt doordat het metaal in de snijvoeg de laserenergie absorbeert en smelt, waarbij de kerf, randkwaliteit en eventuele oxidatiekleur per metaalsoort anders uitvallen. Kennis van die materiaaleigenschappen vooraf voorkomt herproductie en zorgt voor een voorspelbaar en herhaalbaar resultaat.
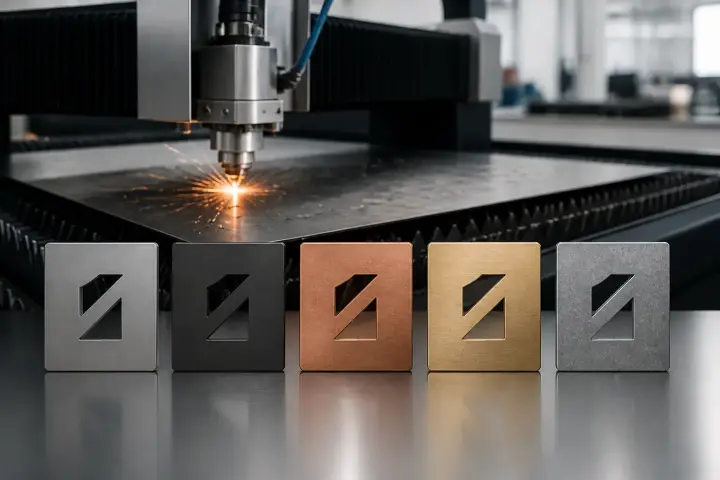
Hoe lasersnijden een logo in metaal vormt
Bij het lasersnijden van een logo wordt het ontwerp vanuit een digitaal bestand direct omgezet naar een CNC-gestuurde snijbaan. Voor metaal wordt doorgaans een fiberlaser gebruikt, met een golflengte van circa 1,07 µm, waarvan de bundel over de plaat beweegt. Het materiaal in de snijvoeg smelt en wordt door het procesgas uitgeblazen, met een kerf van doorgaans 0,1 tot 0,3 mm, afhankelijk van het vermogen en de materiaaldikte. Dit maakt het mogelijk om logo's met kleine radii, fijne lettervormen en scherpe hoeken nauwkeurig te produceren.
De randkwaliteit aan de snijkant is thermisch van aard. Het materiaal in de directe omgeving van de snijvoeg heeft een warmte-beïnvloede zone ondergaan, waarbij de oppervlaktestructuur en soms de kleur van het metaal veranderen. Die zone is bij moderne CNC-lasersnijmachines goed beheersbaar, maar varieert per metaalsoort. Dit is precies waarom de materiaalkeuze bij logowerk geen bijzaak is.
RVS: scherp, duurzaam en technisch veeleisend
Roestvast staal, met name AISI 304 (1.4301) en AISI 316L (1.4404), is een van de meest toegepaste materialen voor logo's in de industrie, architectuur en de medische sector. De hoge chroominhoud van minimaal 10,5 procent geeft het materiaal zijn corrosiebestendigheid, maar die eigenschap heeft ook invloed op het lasersnijgedrag. RVS vereist een hogere energietoevoer dan zacht staal en vraagt om nauwkeurige instelling van het procesgas.
Bij lasersnijden van RVS-logo's wordt stikstof als procesgas ingezet wanneer een oxidatievrije, licht glanzende rand vereist is. Dat is het geval bij representatieve toepassingen zoals gevelbelettering of machineplaten. Wordt zuurstofsnijden toegepast, dan ontstaat er een donkere oxidelaag aan de snijrand. Die oxidelaag kan functioneel zijn of juist storend, afhankelijk van de eindtoepassing. Reijnders Graveer en Lasertechniek B.V. stemt het procesgas af op de visuele en technische eisen van elk logoproject.
Constructiestaal: toegankelijk en breed inzetbaar
Constructiestaal, zoals S235 of S355 volgens EN 10025, reageert anders op de laserbundel dan RVS. Het materiaal heeft een lagere reflectiviteit en absorbeert de laserenergie efficiënter, wat lagere snijvermogens en hogere snelheden mogelijk maakt bij vergelijkbare diktes. Voor logowerk in constructiestaal wordt vaak zuurstof als procesgas gebruikt, wat een bruingeel oxiderandje oplevert aan de snijkant.
Die oxidatierand is bij onbehandeld constructiestaal visueel zichtbaar en vraagt bij decoratieve logoplaatjes om nabewerking of oppervlaktebehandeling, zoals poedercoating of verzinking. Voor industriële toepassingen waar de rand minder zichtbaar is of nadien wordt bewerkt, is constructiestaal een doelmatige materiaalkeuze. Bij lasersnijwerk uitbesteden voor logoplaatjes in series is constructiestaal ook logistiek aantrekkelijk vanwege de brede beschikbaarheid van het materiaal. Bij Reijnders ligt de focus voor metalen logo's op RVS, aluminium en messing.

Aluminium: licht, maar technisch uitdagend
Aluminium is populair voor logo's vanwege het lage gewicht en het representatieve uiterlijk na anodiseren. Toch stelt aluminium specifieke eisen aan het laserproces. De hoge thermische geleidbaarheid van aluminium zorgt ervoor dat warmte snel wordt afgevoerd uit de snijzone, wat hogere vermogens vraagt om een doorlopend snijfront te handhaven. Tegelijk heeft aluminium een hoge reflectiviteit voor infrarood licht, wat bij lagere vermogens kan leiden tot instabiel snijgedrag.
Bij logowerk in aluminium wordt stikstof als procesgas ingezet om een blanke, niet-geoxideerde snijrand te realiseren. De randkwaliteit is bij correct ingestelde parameters goed, maar minder glanzend dan bij frezen. Een veelgebruikte combinatie in de sign en display-sector is lasersnijden van de logobasis in aluminium, gevolgd door anodiseren (bij Reijnders via partners) voor een kleurvaste en duurzame afwerking. Voor dit type werk biedt lasersnijden als maatwerk een schaalvoordeel ten opzichte van conventionele bewerkingsmethoden.
Koper en messing: hoge reflectiviteit vraagt specifieke aanpak
Koper en messing zijn esthetisch aantrekkelijke materialen voor logo's in de luxe- en architectuursector, maar stellen hoge eisen aan het laserproces. Koper heeft een zeer hoge reflectiviteit voor de golflengte van een fiberlaser, wat betekent dat een groot deel van de laserenergie wordt teruggekaatst in plaats van geabsorbeerd. Dat vereist hoge piekvermogens en nauwkeurige focusinstelling om een stabiel snijfront te initiëren.
Messing, een legering van koper en zink, is iets beter bewerkbaar dan puur koper vanwege de lagere thermische geleidbaarheid. De snijranden bij messing zijn doorgaans goed, maar de materiaaldampen bij het verwerken van zinklegeringen vragen om adequate afzuiging. Logo's in koper of messing, via lasersnijden als maatwerk geproduceerd, bieden een warm, representatief uiterlijk dat met name in architectonische en hospitalitytoepassingen gewenst is. Binnen deze groep verwerkt Reijnders Graveer en Lasertechniek B.V. messing; koper behoort niet tot de standaardmaterialen.
Detailniveau van het logo en de rol van materiaalkeuze
De complexiteit van het logo-ontwerp heeft directe invloed op welk materiaal technisch haalbaar is. Fijne elementen zoals dunne letterstreken smaller dan 1 mm, kleine binnencontouren of subtiele grafische details stellen hoge eisen aan de stabiliteit van het snijdeel. Bij dunne verbindingsbruggen in het ontwerp is de materiaalkeuze mede bepalend voor de stevigheid van het eindproduct.
RVS en constructiestaal bieden meer mechanische stevigheid per millimeter dikte dan aluminium, wat relevant is bij logo's met open geometrieën en dunne onderdelen. Bij aluminium logowerk met fijne details wordt doorgaans een iets grotere dikte aangehouden of het ontwerp licht aangepast om voldoende stijfheid te bereiken. Een goede afstemming tussen de ontwerper, de inkoper en de productiepartner voorkomt hier problemen in de productiefase.
Oppervlaktebehandeling na lasersnijden beïnvloedt het eindresultaat
De visuele presentatie van een logo in metaal wordt niet alleen bepaald door het snijproces zelf, maar ook door de nabewerking. Bij RVS kan worden gekozen voor een geborsteld oppervlak, een gepolijste afwerking of een onbehandelde snijrand. Bij constructiestaal is een beschermende behandeling in de meeste buitentoepassingen vereist. Aluminium profiteert van anodiseren voor kleurvastheid en slijtagebestendigheid.
Het is zinvol om de gewenste eindafwerking al in de ontwerpfase mee te nemen in de materiaalkeuze. Een oppervlaktebehandeling na lasersnijden kan de toleranties beïnvloeden, met name bij galvanische processen die een laagdikte toevoegen. Voor projectleiders en inkopers die regelmatig logowerk uitbesteden, is het vastleggen van materiaal- en nabewerkingsspecificaties per producttype een efficiënte werkwijze die bijdraagt aan herhaalbare kwaliteit.
