

Dit gebeurt er met hout bij lasersnijden en hoe je brandplekken voorkomt
Hout is een materiaal dat bij lasersnijden anders reageert dan metaal of kunststof. De organische structuur van hout maakt het gevoelig voor warmte-inbreng, wat zichtbare sporen op het oppervlak kan achterlaten. Voor bedrijven die houten onderdelen of panelen laten vervaardigen via lasersnijden, is het nuttig te begrijpen welke processen er precies plaatsvinden en welke maatregelen verkleuring en verbranding beperken.
Bij het lasersnijden van hout verbrandt het materiaal langs de snijlijn door de geconcentreerde warmte van de laserstraal. Dit levert een strakke, nauwkeurige snede op, maar brengt ook bruine tot zwarte verkleuringen mee op en rondom de snijkant. Hoe sterk deze verkleuringen zijn, hangt af van de houtsoort, de dikte, de laserparameters en de gekozen productiemethode. Een donkere snijkant hoort bij het proces, maar brandplekken en roetaanslag op het oppervlak naast de snede zijn met de juiste instellingen en voorbereiding in de meeste gevallen sterk te beperken of te voorkomen.
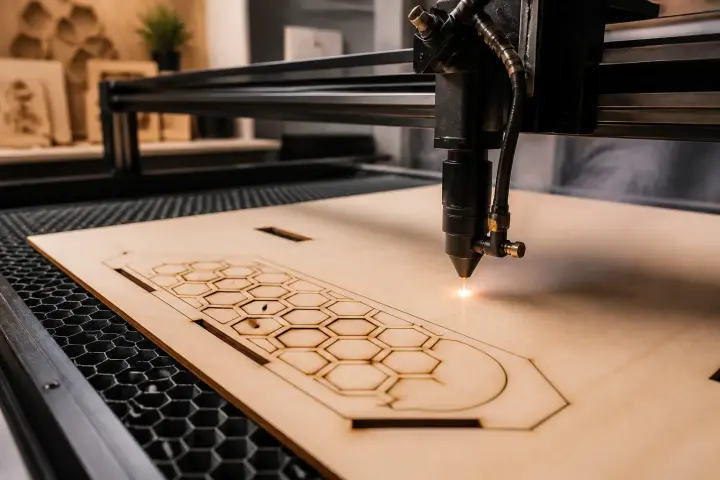
Wat er fysiek gebeurt tijdens het lasersnijden van hout
Een CO2-laser is de meest gebruikte laserbron voor het snijden en graveren van hout. De laserbundel heeft een golflengte van circa 10,6 micrometer, die effectief wordt geabsorbeerd door organische materialen zoals hout, MDF en triplex. Op het brandpunt concentreert de laser een intensiteit die het hout lokaal verhit tot boven het verbrandingspunt, doorgaans boven de 200 tot 300 graden Celsius, afhankelijk van de houtsoort en het vochtgehalte.
Dit verbrandingsproces verloopt anders dan bij metaal, waar het materiaal wordt gesmolten en weggeblazen. Bij hout vindt pyrolyse plaats: het materiaal breekt chemisch af onder invloed van hitte, waarbij gassen en rook vrijkomen. De directe snijzone wordt volledig doorgesneden, terwijl een smalle zone rondom de snijlijn wordt blootgesteld aan warmte-uitstraling. Precies in die zone ontstaat de kenmerkende bruine verkleuring, en in slechtere gevallen ontstaan er schroeiplekken die dieper in het materiaal doordringen.
De breedte van de warmtebeïnvloede zone is bij hout groter dan bij metaal en is afhankelijk van snelheid, vermogen en focuspositie van de laser. Een hogere snelheid met voldoende vermogen geeft minder tijd voor warmtediffusie en resulteert in een smallere verkleuringszone.
Hoe houtsoort en materiaalsamenstelling het resultaat bepalen
Niet elke houtsoort reageert identiek op lasersnijden. Massief hout met een hoge harsinhoud, zoals grenen of ander harsrijk naaldhout, produceert meer rook en verkleuring dan hardhoutsoorten met een dichtere celstructuur. De harsen in naaldhout verbranden bij lagere temperaturen en laten een kleefachtige, donkere afzetting achter op het oppervlak rondom de snijkant.
MDF (Medium Density Fibreboard) en triplex zijn populaire materialen voor lasersnijden omdat de homogene structuur een voorspelbaar en reproduceerbaar resultaat geeft. MDF bevat lijm en bindmiddelen die bij verbranding rook produceren, maar de gelijkmatige dichtheid zorgt voor een consistente snijkant. Triplex heeft door de kruislings verlijmde lagen een hoge stabiliteit, maar de lijmlagen kunnen bij snijden een iets donkerdere verkleuring geven op de zijkant van de snede.
Bamboe en populierenhout zijn relatief lichtgekleurde houtsoorten waarbij verkleuring snel opvalt. Voor toepassingen waarbij de esthetiek van belang is, zoals decoratieve panelen of zichtonderdelen in de sign- en displaysector, is de keuze van houtsoort dan ook een bewuste beslissing die vooraf in overleg met de producent wordt gemaakt.
De rol van laserparameters bij het beperken van brandplekken
De mate van verbranding en verkleuring wordt voor een groot deel bepaald door de ingestelde laserparameters: vermogen, snelheid en focuspositie. Een hogere snelheid bij voldoende laservermogen vermindert de tijd dat de laserstraal op één punt inwerkt, wat de warmte-inbreng per millimeter beperkt. Dit is de meest directe manier om de breedte van de verkleurde rand te reduceren.
De focuspositie bepaalt waar de laserstraal de hoogste intensiteit bereikt. Een scherpe focus aan het oppervlak geeft een nauwe kerf en minimale warmtediffusie naar de zijkant. Bij dikkere houtsoorten kan het nodig zijn de focus iets dieper in het materiaal te positioneren om een volledige doorsnede te bereiken, wat invloed heeft op de randkwaliteit aan de bovenzijde.
Luchtondersteuning via een coaxiale nozzle is een standaardmaatregel bij het lasersnijden van hout. De perslucht of stikstofstroom blaast verbrandingsgassen en roetdeeltjes weg uit de snijzone. Dit voorkomt dat roet zich afzet op het oppervlak naast de snijlijn. Bij het lasersnijden van lichtgekleurde houtsoorten is adequate gastoevoer een essentiële maatregel om oppervlaktevervuiling te beperken.
Praktische methoden om brandplekken te voorkomen
Naast de instelling van laserparameters zijn er aanvullende productiemethoden die brandplekken effectief verminderen. De meest gebruikte is het aanbrengen van een beschermende folie op het houtoppervlak voorafgaand aan het snijden. Deze folie, doorgaans een laag-adhesief maskeringsmateriaal, vangt roetdeeltjes op en voorkomt directe afzetting op het hout. Na het snijden wordt de folie verwijderd, waarna het oppervlak doorgaans schoon is.
Bij materialen waarbij folie onwenselijk is of de hechting problemen geeft, kan het werkstuk ook ondersteboven worden geplaatst, zodat de latere zichtzijde tijdens het snijden onder ligt. Roet en verbrandingsgassen stijgen doorgaans op langs de snijkant en zetten zich af aan de bovenzijde van het materiaal. Door de te tonen zijde naar beneden te keren, blijft het oppervlak dat later zichtbaar is in het eindproduct vrij van roetaanslag. Let wel: de onderzijde kan terugslag- of brandsporen van de honingraattafel krijgen, dus deze methode is niet voor elke toepassing geschikt.
Een derde methode is het gebruik van een honingraattafel met intensieve afzuiging. Door verbrandingsgassen snel weg te zuigen via de tafelconstructie onder het werkstuk, wordt de contacttijd van warme gassen met het houtoppervlak minimaal gehouden. Reijnders Graveer en Lasertechniek B.V. past afzuiging toe als standaardmaatregel bij het lasersnijden van hout, om zowel de werkplek als het eindresultaat te beschermen.

Graveren versus snijden: verschillen in warmte-inbreng
Bij het lasersnijden van hout wordt het materiaal volledig doorgesneden. Bij lasergraveren wordt het oppervlak gecontroleerd verwijderd tot een bepaalde diepte, zonder het materiaal te doorsnijden. Beide processen produceren verkleuringen, maar de aard ervan verschilt.
Bij graveren is de verkleurde zone het beeldende element zelf: de donkerdere tint van het gegraveerde vlak ten opzichte van het onbewerkte hout geeft contrast en leesbaarheid. Dit is functioneel en gewenst. Bij snijden is verkleuring op het aangrenzende oppervlak een ongewenst bijeffect dat met de hierboven genoemde maatregelen wordt beperkt.
Voor toepassingen waarbij zowel graveren als snijden wordt gecombineerd, zoals bij informatiedragers, decoratieve onderdelen of maatwerk in de sign- en displaysector, is de volgorde van bewerkingen relevant. Graveren vindt bij voorkeur plaats voordat het onderdeel wordt uitgesneden, zodat de volledige plaat stabiel op de werktafel ligt tijdens het graveren. De diensten van Reijnders op het gebied van lasersnijden en graveren van hout zijn beschikbaar voor kleine en grotere series, met materiaalkeuze in overleg.
Nabewerkingen en oppervlaktebehandeling na het lasersnijden
Afhankelijk van de toepassing kan nabewerking van de snijkant gewenst zijn. Schuren van de snijkant verwijdert de buitenste verkleurde laag en toont de originele houtkleur opnieuw. Dit is eenvoudig uitvoerbaar bij rechte sneden, maar bij complexe contouren minder praktisch. In de meeste industriële toepassingen is de snijkant niet het primaire zichtoppervlak en volstaat de laserrand zonder nabewerking.
Bij toepassingen waar de snijkant wel zichtbaar is, kan een transparante laklaag worden aangebracht om de kleur te egaliseren en de verkleurde rand te integreren in het eindproduct. Sommige ontwerpers kiezen bewust voor het kenmerkende donkere randje als visueel element, wat past bij toepassingen in de architectuur en interieurafwerking.
Voor opdrachten waarbij specifieke eisen gelden aan de afwerking van de snijkant, adviseert Reijnders u vooraf over de mogelijkheden. Zo worden verwachtingen over het eindresultaat helder vastgelegd voordat de productie begint.
