

Aluminium frezen: mogelijkheden, toleranties en industriële toepassingen
Aluminium is een van de meest gevraagde materialen binnen de maakindustrie, en dat is niet zonder reden. De combinatie van lage soortelijke massa, goede corrosiebestendigheid en uitstekende bewerkbaarheid maakt het geschikt voor een breed scala aan industriële producten. Wie nauwkeurige vormen, vlakke oppervlakken of complexe contouren in aluminium nodig heeft, komt al snel uit bij CNC-frezen als productiemethode.
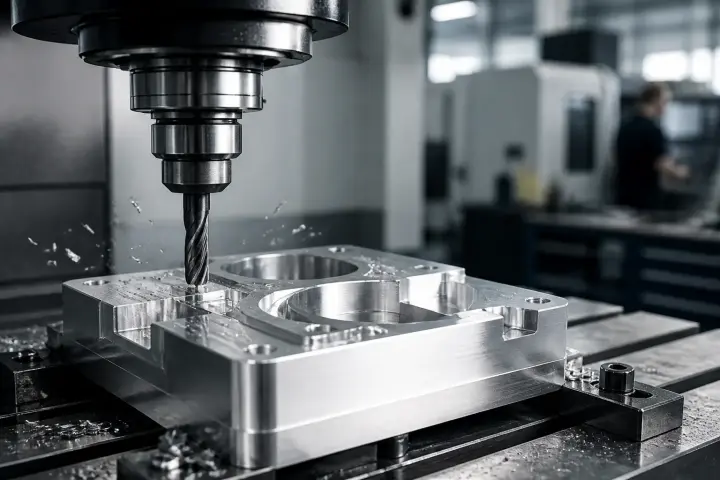
Aluminium frezen is een subtractief bewerkingsproces waarbij een roterende frees op CNC-gestuurde assen materiaal verwijdert om de gewenste geometrie te realiseren. Het proces levert maatnauwkeurigheden van doorgaans plus of min 0,05 tot 0,1 mm en is geschikt voor zowel enkelstuks maatwerk als seriematige productie van halffabricaten en eindcomponenten.
Waarom aluminium zo geschikt is voor freesbewerking
Aluminiumlegeringen hebben een relatief lage hardheid en een hoge warmtegeleidbaarheid, wat gunstige snijeigenschappen oplevert. De snijkrachten zijn lager dan bij staal, de gereedschapsslijtage is beperkt en de snijsnelheden kunnen aanzienlijk hoger liggen. Voor een freesbewerking in aluminium wordt typisch gewerkt met een hoog spiltoerental van 10.000 tot 30.000 omwentelingen per minuut en voldoende koeling of smering om opbouwsnijkant op het gereedschap te voorkomen.
Veelgebruikte legeringen zijn EN AW 6082, in Europa de meest gangbare freeslegering, de vergelijkbare EN AW 6061 en EN AW 7075. De legeringen 6082 en 6061 combineren goede mechanische eigenschappen met uitstekende bewerkbaarheid en laskwaliteit, en worden veel gebruikt in machinebouw en constructiedelen. Legering 7075 heeft een hogere treksterkte en wordt toegepast waar gewicht en sterkte beide kritisch zijn, zoals in de luchtvaartindustrie. Deze legeringen geven scherpe snijkanten en een goede oppervlaktekwaliteit na freesbewerking.
Welke toleranties zijn haalbaar bij aluminium frezen
De toleranties bij CNC-frezen van aluminium zijn sterk afhankelijk van de machine, het gereedschap, de opspanning en de geometrie van het onderdeel. In de praktijk zijn toleranties van plus of min 0,05 mm goed haalbaar op moderne drieassige CNC-freescentra. Voor nauwere fits, zoals bij lagerplaatsen of passende verbindingen, zijn nog nauwere toleranties mogelijk mits de bewerkingsstrategie en het opspanplan hierop zijn afgestemd.
Oppervlakteruwheid is een tweede kwaliteitsparameter naast maatnauwkeurigheid. Bij aluminium frezen met een afwerkingsstap worden Ra-waarden van 0,8 tot 1,6 micrometer bereikt. Voor functionele vlakken die afdichten of glijden, kan een fijnere afwerking worden gevraagd. Dit vraagt om kleinere gereedschapsdiameters, lagere voedingen en een aparte afwerkingsgang na het voorfrezen. Reijnders Graveer en Lasertechniek B.V. frest op 3-assige CNC-machines van Biesse en Datron en stemt de bewerkingsstrategie per toepassing af; de haalbare tolerantie wordt in overleg bepaald.
Toepassingen in de industrie
Aluminium freeswerk wordt in vrijwel elke technische industrie toegepast. In de machinebouw gaat het om geleiderails, houders, frames en bevestigingsplaten. In de voedingsmiddelenindustrie worden aluminium componenten ingezet voor transporteurs, vulsystemen en machinedelen die niet in direct contact komen met voedsel maar wel reinigbaar moeten zijn. In de medische sector worden precisieonderdelen voor apparatuur en hulpmiddelen via freesbewerking vervaardigd, waarbij maathoudendheid en traceerbaarheid essentieel zijn.
In de sign- en displaybranche worden aluminium freesdelen gebruikt voor behuizingen, letterframes en montageconstructies. Architectonische toepassingen omvatten gevelpanelen, railsystemen en designelementen waarbij de visuele afwerking naast de maatnauwkeurigheid bepalend is. Voor elk van deze sectoren geldt dat de eindkwaliteit van het gefreesde aluminium onderdeel direct van invloed is op de functionaliteit en de levensduur van het eindproduct.

Driedimensionale geometrieën en meerassige bewerking
Eenvoudige aluminium freesdelen worden op een drieassige machine bewerkt: de X-, Y- en Z-as bewegen onafhankelijk van elkaar terwijl het werkstuk stilstaat. Voor complexere geometrieën met ondersnijdingen, schuine vlakken of ronde profielen is vier- of vijfassige bewerking nodig. Hierbij kantelt of roteert het werkstuk of de kop mee, waardoor de frees de geometrie vanuit meerdere richtingen kan benaderen zonder het werkstuk opnieuw op te spannen. Reijnders frest zelf 3-assig; bij onderdelen die meerassige bewerking lijken te vragen, wordt vooraf besproken of de geometrie in meerdere 3-assige opspanningen haalbaar is.
Meerassige bewerking verkort de doorlooptijd doordat meerdere vlakken in één opspanning worden bewerkt. Dit vermindert ook de kans op pasfouten die ontstaan wanneer een werkstuk meermalen wordt omgespannen. Voor onderdelen met nauwe toleranties op meerdere vlakken is dit procesvoordeel direct bepalend voor de uiteindelijke maatnauwkeurigheid. Bij het uitbesteden van aluminium freeswerk is het daarom zinvol om de gewenste geometrie en de kritische maten vooraf duidelijk te documenteren, zodat de productiepartner de juiste bewerkingsstrategie kan bepalen.
Aluminium frezen in combinatie met andere bewerkingen
In de praktijk wordt aluminium freeswerk zelden als op zichzelf staande bewerking gevraagd. Veel industriële componenten vragen een combinatie van bewerkingen: een plaatdeel dat via lasersnijden op maat is gebracht, wordt aansluitend gefreesd voor vlakheid of een specifieke uitsparing. Evenzo worden gefreesde aluminium onderdelen regelmatig voorzien van een lasermarkering voor identificatie, serienummering of kalibratieschalen.
Reijnders biedt naast freesbewerking ook lasersnijden, lasermarkeren en graveren aan als geïntegreerde diensten. Dit maakt het mogelijk om meerdere productiestappen bij één partner te beleggen, wat de coördinatie vereenvoudigt en de kans op maatafwijkingen tussen bewerkingsstappen verkleint. Voor inkopers en engineers die verantwoordelijk zijn voor de toeleveringsketen is dat een praktisch voordeel.
Voor onderdelen waarbij zowel contoursnijden als een gefreesd oppervlak nodig zijn, kunnen de bewerkingen worden gecombineerd in één productiedossier. Dit geldt ook voor situaties waarbij klanteigen aluminium materiaal wordt aangeleverd en op maat wordt bewerkt. Reijnders accepteert klanteigen materialen en verwerkt deze met dezelfde zorgvuldigheid als materialen uit de eigen voorraad.
Oppervlaktebehandeling na freesbewerking
Aluminium freesdelen worden in veel toepassingen voorzien van een oppervlaktebehandeling na de mechanische bewerking. Anodiseren is de meest gangbare behandeling: het verhoogt de corrosiebestendigheid, voegt een slijtagebestendige laag toe en maakt kleurstelling mogelijk. Bij het ontwerpen van een aluminium component is het van belang om de anodiseerlaagdikte mee te nemen in de tolerantiestelling, omdat een anodiseerlaag van 10 tot 25 micrometer de eindmaat van een onderdeel meetbaar beïnvloedt.
Andere gangbare nabehandelingen zijn chemisch vernikkelen, poedercoaten en chromateren. Reijnders voert deze behandelingen niet zelf uit; anodiseren en poedercoaten worden via partners verzorgd. De keuze hangt af van de corrosie-eisen, de tribologische belasting en de visuele eisen van de toepassing. Bij onderdelen voor de voedingsmiddelenindustrie of de medische sector gelden aanvullende eisen aan de vloeistofbestendigheid en de reinigbaarheid van de oppervlaktebehandeling. Het is raadzaam deze eisen te specificeren vóór het productieproces start, zodat de maatvoering al in de freesbewerking op de nabehandeling kan worden afgestemd.
